
Блог о 3D-печати и PETG-пластике
PETG для начинающих — вполне разумный выбор: пластик не требует закрытой камеры, почти не даёт усадки и прощает многие ошибки. Но у него есть пара привычек, которые сбивают с толку новичков: он тянет тонкие нити, налипает на сопло при слишком плотном первом слое и может намертво прилипнуть к гладкому столу. Если знать об этом заранее, первая модель получится с первой попытки.
Корпуса и крепления — самые частые «полезные» модели, ради которых покупают 3D-принтер. Коробка для платы, кронштейн для полки, держатель телефона в машину, крышка для блока питания. Выглядят они просто, но пластик для корпусов и креплений выбирать сложнее, чем для фигурки: деталь греется, держит винты, гнётся на защёлках и годами висит под нагрузкой.
Выбрать филамент для функциональных деталей сложнее, чем для декора: здесь важен не внешний вид, а то, как изделие поведёт себя под нагрузкой, при нагреве, на солнце и во влажной среде. Кронштейн, который отлично выглядел после печати, может через месяц просесть под весом, треснуть при ударе или покоробиться на подоконнике. Причина почти всегда одна: материал выбран по привычке, а не по условиям работы.
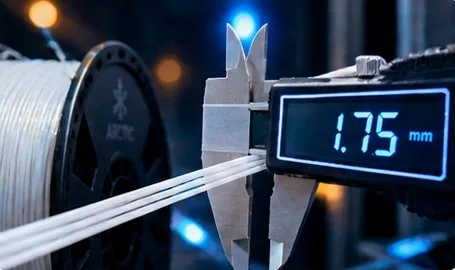
Точность диаметра филамента — параметр, о котором редко думают при покупке пластика для 3D-принтера, но который напрямую влияет на качество 3D-печати. На этикетке почти всегда написано «1,75 мм», а вот насколько нить отклоняется от этого значения по длине катушки, знают далеко не все. Между тем именно разброс диаметра часто стоит за «необъяснимыми» полосами на стенках, пропусками и наплывами, которые не лечатся никакими настройками.
Переэкструзия — это когда принтер выдавливает больше пластика, чем нужно для модели. Лишнему материалу некуда деваться: он выпирает наплывами на стенках, собирается на сопле и размазывается по поверхности, делает отверстия уже, а детали — толще, чем в чертеже. Внешне модель может выглядеть даже «сочной» и плотной, но собрать её с другими деталями уже не получится.
Недоэкструзия — ситуация, когда принтер подаёт меньше пластика, чем рассчитал слайсер. На модели это видно сразу: щели между линиями, дыры в верхних слоях, тонкие и рыхлые стенки, которые продавливаются пальцем. Иногда недоэкструзия видна по всей детали, иногда появляется только на скоростных участках или через час после старта, и каждый вариант подсказывает свою причину.
Пузырьки на стенках модели и треск в сопле во время печати — один из самых узнаваемых симптомов в FDM-печати. Обычно его сразу списывают на влажный филамент, и чаще всего это правда. Но похожие звуки и дефекты дают и перегрев пластика, и воздух внутри самой нити, и остатки другого материала в хотэнде, и даже проблемы с подачей, которые к пластику отношения не имеют.
Ретракт для PETG — настройка, которую чаще всего крутят «на глаз» и чаще всего перекручивают. Увидев паутину между деталями, хочется увеличить откат вдвое, но с PETG такой подход нередко заканчивается пробкой в горле хотэнда, пропусками после перемещений и новыми наплывами. Ретракт работает хорошо, только когда его длина, скорость и вспомогательные параметры подобраны вместе.
Скорость печати PETG — параметр, на котором проще всего потерять качество в погоне за временем. PLA многие печатают быстро и без последствий, а PETG при той же скорости начинает тянуть нити, хуже спекать слои и оставлять наплывы на углах. Типичный рабочий диапазон для PETG — около 40–60 мм/с, но реальный предел вашего принтера может быть и выше, если понимать, что именно его ограничивает.