
Недоэкструзия — ситуация, когда принтер подаёт меньше пластика, чем рассчитал слайсер. На модели это видно сразу: щели между линиями, дыры в верхних слоях, тонкие и рыхлые стенки, которые продавливаются пальцем. Иногда недоэкструзия видна по всей детали, иногда появляется только на скоростных участках или через час после старта, и каждый вариант подсказывает свою причину.
Причин, по которым принтер подаёт мало пластика, много, и они лежат в разных местах: в самой нити, в экструдере, в хотэнде и в настройках слайсера. Ниже мы разберём их по порядку и предложим последовательность проверки, чтобы не менять всё подряд. Противоположную проблему — избыток пластика и калибровку потока — разберём в отдельной статье.
Как распознать недоэкструзию
Типичные признаки:
- между соседними линиями видны просветы, особенно на верхних слоях и первом слое;
- стенки выглядят тонкими, иногда просвечивают, периметры не сплавляются друг с другом;
- на верхней поверхности — дыры и провалы над заполнением, даже при нормальном числе сплошных слоёв;
- деталь лёгкая и хрупкая, легко ломается по слоям;
- экструдер щёлкает, а на нити остаются глубокие следы шестерни.
Важно понять характер проблемы. Равномерная недоэкструзия по всей модели обычно связана с калибровкой или настройками. Периодическая — полосы, пропуски через определённые промежутки — чаще указывает на нить, катушку или механику подачи. Нарастающая по ходу печати — на перегрев холодной зоны и засор.
Причины со стороны филамента
Диаметр нити меньше номинала
Принтер отмеряет пластик по длине, а объём считает из диаметра в настройках слайсера. Если реальная нить тоньше, при той же длине подачи в сопло попадает меньше материала. Разница заметнее, чем кажется: площадь сечения зависит от квадрата диаметра, поэтому нить 1,70 мм вместо 1,75 мм даёт примерно на 5–6 % меньше пластика. Если диаметр ещё и гуляет по длине, недоэкструзия появляется участками. Подробнее о том, почему стандарт 1,75 мм так важен, — в статье о диаметре филамента.
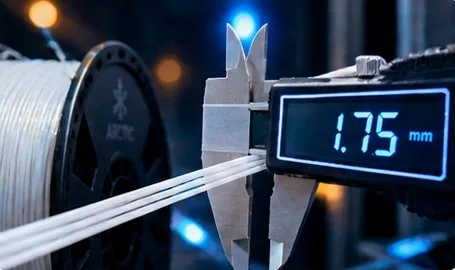
Проверить просто: измерьте нить штангенциркулем в нескольких местах на первых метрах, в двух перпендикулярных направлениях. Если среднее заметно отличается от 1,75 мм, внесите реальное значение в профиль филамента в слайсере.
Влажный пластик
Пар в сопле выталкивает расплав неравномерно, и часть объёма занимают пузыри вместо пластика. Линии выходят пористыми и тоньше, чем должны. Если вместе с недоэкструзией вы слышите треск из сопла, начните с сушки.
Катушка и путь нити
Если нить туго сходит с катушки, цепляется за перехлёст витков или идёт через канал подачи с большим трением, экструдеру не хватает усилия, и шестерня проскальзывает. Такие пропуски обычно появляются внезапно и в случайных местах. Проверьте, свободно ли вращается катушка, нет ли петель и пересечённых витков, не упирается ли нить в край держателя.
Причины со стороны экструдера
Неверная калибровка шагов экструдера
Прошивка должна точно знать, сколько шагов мотора соответствует миллиметру подачи. Если значение занижено, принтер при каждой команде подаёт меньше, чем просят. Проверка займёт десять минут:
- Нагрейте сопло до рабочей температуры.
- Отметьте маркером нить на расстоянии 120 мм от входа в экструдер.
- Командой или через меню подайте 100 мм пластика на низкой скорости.
- Измерьте, сколько осталось до метки. Если 20 мм — всё точно; если больше, экструдер недоподаёт.
- Скорректируйте значение пропорционально: новое = старое × 100 / фактически поданная длина.
Калибровку шагов делают один раз для принтера, а не для каждой катушки. Тонкую подстройку под конкретный пластик выполняют уже коэффициентом потока в слайсере.
Прижим и износ шестерни
Слабый прижим — шестерня проскальзывает по нити. Слишком сильный — сминает и расплющивает её, особенно размягчённый PETG, и нить начинает хуже проходить в горло. Изношенная или забитая стружкой шестерня тоже теряет сцепление. Почистите зубцы щёткой и настройте прижим так, чтобы на нити оставался чёткий, но неглубокий след.
Длинный ретракт
Если после каждого перемещения первые миллиметры линии выходят недолитыми, а остальная модель нормальная, вероятно, слишком большой ретракт: нить не успевает вернуться в рабочую зону. Для PETG этот эффект встречается часто, особенно при переносе профиля с PLA.
Причины со стороны хотэнда
Частичный засор сопла
Нагар, частицы пыли или остатки другого пластика сужают канал. Принтер печатает, но выдавливает меньше и с заметным сопротивлением. Признаки: выдавленная в воздух нить закручивается в сторону или выходит тоньше обычного, экструдер щёлкает при быстрой подаче. Помогает холодная протяжка — вытягивание остывшей до пластичного состояния нити вместе с загрязнениями — или замена сопла.
Перегрев холодной зоны
Если радиатор хотэнда плохо охлаждается, нить размягчается выше, чем нужно, расширяется и застревает. Проблема нарастает по ходу печати: первые слои в порядке, а через полчаса-час подача слабеет. Проверьте, работает ли вентилятор радиатора и не забит ли он пылью. Для PETG это особенно актуально в закрытых принтерах с тёплым воздухом в камере.
Слишком низкая температура для выбранной скорости
Хотэнд может расплавить только определённый объём пластика в секунду. Если скорость большая, а температура на нижней границе, пластик не успевает прогреться, давление растёт, и экструдер начинает пропускать шаги.
Скорость и объёмный расход
Это самая частая причина недоэкструзии, которая проявляется только на части модели — на длинных прямых участках заполнения, где принтер разгоняется. Расход пластика считается просто: ширина линии × высота слоя × скорость. При ширине 0,45 мм, слое 0,2 мм и скорости 60 мм/с получается около 5,4 мм³/с. На 150 мм/с — уже около 13,5 мм³/с.
Практический потолок расхода зависит от конструкции хотэнда, длины зоны нагрева, сопла и самого пластика. Для стандартных хотэндов он обычно заметно ниже, чем для высокопоточных, и узнать его точно можно только тестом: печатают модель с плавно растущей скоростью или выдавливают пластик в воздух с увеличением подачи и смотрят, где экструдер начинает щёлкать, а нить становится матовой и рыхлой. Дальше в слайсере задают ограничение объёмного расхода чуть ниже найденного предела.
Если недоэкструзия появляется только на быстрых участках, снизьте скорость заполнения или поднимите температуру на 5–10 °C в пределах рекомендованного диапазона. О том, как найти баланс скорости и качества, мы писали в статье про скорость печати PETG.
Причины в настройках слайсера
- Диаметр филамента. Если в профиле стоит 2,85 мм или завышенное значение для 1,75 мм, слайсер рассчитает слишком короткую подачу.
- Коэффициент потока. Значение ниже 100 % могло остаться от прошлой катушки или чужого профиля.
- Диаметр сопла. Если на принтере стоит 0,4 мм, а в профиле 0,6 мм — или наоборот, ширина линий будет рассчитана неверно.
- Слишком широкая линия. Ширина экструзии намного больше диаметра сопла требует большего давления и ограничивает скорость.
Порядок диагностики недоэкструзии
Чтобы быстро найти причину, двигайтесь от простого к сложному и меняйте за раз одну вещь.
- Проверьте настройки слайсера: диаметр нити, диаметр сопла, коэффициент потока.
- Измерьте диаметр нити в нескольких местах.
- Посмотрите путь нити: катушка, держатель, канал подачи, нет ли перехлёстов.
- Выдавите пластик в воздух: ровная ли нить, нет ли треска, не закручивается ли она.
- Откалибруйте шаги экструдера.
- Снизьте скорость в полтора-два раза и напечатайте тест. Если проблема ушла, упираетесь в объёмный расход.
- Если подача слабеет со временем — проверьте охлаждение радиатора и не засорено ли сопло.
Такая последовательность почти всегда выводит на причину за один вечер, без разборки принтера наугад.
Стабильный диаметр нити — меньше загадок
Настройки и механику можно откалибровать один раз, а вот нить меняется с каждой катушкой. Если её диаметр гуляет, недоэкструзия будет появляться участками, и никакая калибровка это не исправит. Поэтому на производстве PETG ARCTIC в Тольятти мы постоянно контролируем диаметр лазером и держим 1,75 мм с допуском ±0,05 мм по всей длине. Как устроен этот контроль, мы рассказывали в заметке о допуске по диаметру. PETG-пластик высушен и упакован в вакуум с силикагелем, так что влага тоже не станет причиной пропусков. Посмотреть цвета можно в каталоге PETG-филамента.
Вывод
Недоэкструзия почти никогда не бывает загадкой — это цепочка из нескольких возможных причин, которые проверяются по очереди. Начните с настроек и диаметра нити, затем посмотрите на подачу и экструдер, и только потом переходите к хотэнду и скоростям. Характер дефекта подсказывает направление: равномерный — калибровка, периодический — нить и подача, нарастающий — температура и засор.