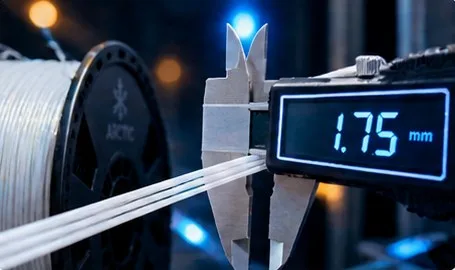
Цифра 1,75 мм на катушке филамента — это номинальный диаметр пластиковой нити, и при выборе пластика для 3D-принтера она важнее, чем кажется. Экструдер рассчитан на пруток определённой толщины, слайсер считает объём пластика именно из этого значения, а отклонение всего в несколько сотых миллиметра меняет количество материала, которое выходит из сопла. Разберёмся, откуда взялись стандарты диаметра, как понять, какой нужен вашему принтеру, и почему стабильная толщина нити так влияет на результат.
Статья пригодится, если вы выбираете первую катушку, купили принтер с рук без документации или хотите понять, почему одна и та же модель печатается по-разному с разным пластиком.
Какие бывают диаметры филамента
Для FDM-принтеров используются два основных стандарта нити:
- 1,75 мм — самый распространённый диаметр. Под него рассчитано большинство современных домашних, офисных и мастерских принтеров.
- 2,85 мм — второй стандарт, который часто называют «3 мм». Встречается у части профессиональных и более старых моделей принтеров.
Названия «2,85» и «3 мм» обычно обозначают один и тот же пруток: исторически пруток для первых принтеров был около 3 мм, а фактический размер со временем устоялся на 2,85 мм. Если ваш принтер рассчитан на «трёхмиллиметровый» пластик, почти наверняка ему нужна нить 2,85 мм — но лучше свериться с документацией.
Почему 1,75 мм стал основным стандартом
Тонкая нить удобнее для большинства настольных принтеров по нескольким причинам.
- Точнее дозировка. Площадь сечения прутка 1,75 мм примерно в 2,6 раза меньше, чем у 2,85 мм. Чтобы выдавить одно и то же количество пластика, экструдер прокручивает больше нити, а значит, каждый шаг мотора соответствует меньшему объёму. Это помогает на мелких деталях и тонких стенках.
- Быстрее прогрев. Тонкий пруток быстрее прогревается в хотэнде, поэтому при той же длине зоны плавления принтер может подавать пластик стабильнее.
- Легче экструдер. Для проталкивания тонкой нити нужно меньшее усилие — экструдер и мотор можно сделать компактнее, что особенно важно для печатающей головы с прямой подачей.
- Отзывчивее ретракт. Меньший объём расплава в сопле быстрее реагирует на откат, поэтому проще бороться с подтёками.
У 2,85 мм тоже есть свои плюсы: толстый пруток жёстче и меньше гнётся в длинном подающем канале, что удобно для мягких материалов. Но для типичных задач домашней печати — PLA, PETG, ABS — стандарт 1,75 мм давно стал нормой, и выбор катушек этого диаметра на рынке несравнимо шире.
Как узнать, какой диаметр нужен вашему принтеру
Диаметр филамента — не настройка, которую можно поменять в слайсере. Экструдер, подающий канал и вход хотэнда рассчитаны на конкретную толщину прутка. Проверить её можно несколькими способами:
- Документация и сайт производителя принтера — в характеристиках всегда приведён диаметр филамента.
- Профиль в слайсере. Если принтер есть в списке готовых профилей, диаметр нити уже прописан в настройках материала.
- Комплектная катушка. Пробник пластика, который шёл с принтером, почти всегда нужного диаметра — измерьте его штангенциркулем.
- Подающий канал. У систем под 1,75 мм внутренний диаметр тефлонового канала обычно около 2 мм, под 2,85 мм — заметно шире.
Что будет, если перепутать
Нить 2,85 мм просто не пройдёт в экструдер под 1,75 мм. Обратная ошибка коварнее: тонкая нить в тракте для толстой формально заправляется, но гнётся в широком канале, а расплав выдавливается назад, между прутком и стенками горла. Результат — пробка в хотэнде и печать, которая останавливается через несколько минут. Переходники существуют только в виде полной замены экструдера и хотэнда, поэтому покупайте филамент того диаметра, на который рассчитан принтер.
Почему точность диаметра так важна
Принтер не взвешивает пластик и не измеряет его объём. Он подаёт нить по длине: слайсер рассчитывает, сколько миллиметров прутка нужно протолкнуть, исходя из прописанного в настройках диаметра. Если реальная нить толще или тоньше, объём пластика из сопла отличается от расчётного.
Важно, что объём зависит не от диаметра, а от площади сечения — то есть от квадрата диаметра. Поэтому небольшое отклонение толщины даёт почти вдвое большее отклонение по количеству пластика.
| Фактический диаметр | Площадь сечения | Отклонение подачи от 1,75 мм |
|---|---|---|
| 1,65 мм | ≈ 2,14 мм² | около −11 % |
| 1,70 мм | ≈ 2,27 мм² | около −6 % |
| 1,75 мм | ≈ 2,41 мм² | расчётное значение |
| 1,80 мм | ≈ 2,54 мм² | около +6 % |
| 1,85 мм | ≈ 2,69 мм² | около +12 % |
Шесть процентов разницы в подаче — это уже заметно глазом: либо тонкие щели между линиями и слабое заполнение, либо наплывы, «ворс» на стенках и нарушенные размеры отверстий. При отклонении около 10 % возникают явные дефекты, а толстые участки нити могут застревать в экструдере.
Что происходит при толстой и тонкой нити
- Нить толще номинала — переэкструзия: наплывы, расползшиеся стенки, отверстия меньше заданного размера. В худшем случае утолщение цепляется во входе хотэнда или в подающем канале, и подача останавливается.
- Нить тоньше номинала — недоэкструзия: пропуски, просвечивающие стенки, слабое сцепление слоёв. Тонкий участок хуже захватывается шестернями экструдера.
- Нить «гуляет» по длине — самый неприятный вариант. Профиль невозможно настроить, потому что каждая часть модели печатается с разным количеством пластика: полосы на стенках, неравномерный верхний слой, разная прочность в разных местах.
Что такое допуск по диаметру
Идеально ровную нить сделать невозможно, поэтому производители указывают номинал и допуск: например, 1,75 ± 0,05 мм. Это значит, что диаметр прутка должен оставаться в пределах от 1,70 до 1,80 мм. Чем уже допуск, тем меньше разброс подачи и тем предсказуемее печать.
Кроме цифры, важно, как её обеспечивают. Выборочный замер после намотки показывает диаметр в нескольких точках, а постоянный лазерный контроль на линии — по всей длине прутка. Подробнее о том, как это устроено у нас, — в заметке про допуск по диаметру.
Ещё один параметр, о котором говорят реже, — овальность. Нить может иметь правильный диаметр в одном направлении и быть сплюснутой в другом. Поэтому измерять пруток нужно в двух перпендикулярных плоскостях.
Как самому проверить диаметр филамента
Для проверки достаточно штангенциркуля, лучше цифрового с точностью до сотых.
- Отмотайте несколько метров нити и сделайте замеры в 5–10 точках на расстоянии около полуметра друг от друга.
- В каждой точке измерьте диаметр дважды, повернув штангенциркуль на 90 градусов, — так видна овальность.
- Не сжимайте губки сильно: пластик мягче металла, и сильный нажим занижает результат.
- Посчитайте среднее значение и разброс между минимальным и максимальным замером.
Если среднее заметно отличается от 1,75 мм, впишите фактический диаметр в настройки материала в слайсере — это частично компенсирует разницу. А вот большой разброс по длине настройками не исправить: поможет только другая катушка.
Диаметр в настройках слайсера
В профиле материала есть поле «Диаметр филамента». Для нити 1,75 мм там должно стоять 1,75 — или среднее значение по вашим замерам, если оно устойчиво отличается от номинала. Не путайте его с диаметром сопла: сопло 0,4 мм отвечает за ширину линии, а диаметр филамента — за расчёт подачи.
После смены катушки на пластик другого производителя имеет смысл заново проверить поток — коэффициент экструзии. Даже если оба филамента формально 1,75 мм, их реальный средний диаметр может отличаться на пару сотых. Порядок калибровки новой катушки мы разбирали в статье о настройках печати PETG.
Сколько нити в катушке 1,75 мм
Длина нити в килограмме зависит от диаметра и плотности пластика. Для PETG с плотностью около 1,27 г/см³ метр прутка 1,75 мм весит примерно 3 г, поэтому в килограммовой катушке около 330 метров. Для сравнения, у килограмма PETG диаметром 2,85 мм длина будет примерно в 2,6 раза меньше — порядка 125 метров. Эти цифры удобно держать в голове, чтобы сверять расход из слайсера с остатком на катушке.
PETG-пластик 1,75 мм с постоянным контролем диаметра
Мы производим PETG-филамент в Тольятти под маркой PETG ARCTIC — только диаметра 1,75 мм, с допуском ±0,05 мм. Диаметр прутка на линии постоянно контролирует лазер, а каждая партия дополнительно проходит проверку геометрии, намотки и отсутствия пузырей. Готовые катушки по 1 кг сушатся и упаковываются в вакуум с силикагелем, так что пластик можно заправлять сразу. Цвета и варианты с катушкой и без неё — в каталоге PETG-пластика. Заказ оформляется на сайте, отправляем по России СДЭК и Авито Доставкой, также PETG ARCTIC есть на Ozon.
Вывод
Диаметр филамента выбирают не по вкусу, а по принтеру: большинству современных FDM-принтеров нужна нить 1,75 мм, и перепутать стандарт — значит получить пробку в хотэнде. Но совпадения номинала мало. Поскольку подача зависит от площади сечения, даже ±0,05 мм дают несколько процентов разницы в объёме пластика. Поэтому при выборе катушки смотрите на заявленный допуск и способ контроля, а для новой катушки не ленитесь сделать пару замеров штангенциркулем и проверить поток.