- Собственное производство
- Отгрузка со склада
- PETG 1,75 мм

Собственное производство
Собственное производство PETG-филамента из первичного сырья: лазерный контроль диаметра, сушка и вакуумная упаковка.
Готов к печати сразу из упаковки.
Выбрать цвет Как мы производим
Полный контроль качества — от первичного сырья до вакуумной упаковки.
Подробнее о производстве
Первичный PETG высокой чистоты — не переработанные бутылки.
Современное оборудование и стабильный процесс изготовления прутка.
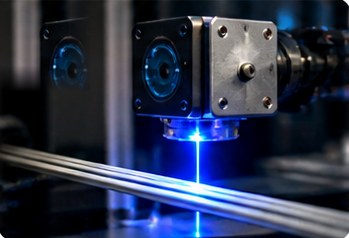
Постоянный лазерный контроль: 1,75 ± 0,05 мм, геометрия, намотка, без пузырей.
Пластик высушен и запаян в вакуум с силикагелем — готов к печати из упаковки.
Три популярных пластика — под разные задачи. Сравнили свойства и требования к печати, чтобы вы выбрали материал под свой проект.
Для точных и красивых моделей
Легко печатается, почти не коробится и хорошо передаёт мелкие детали. При нагреве быстро теряет жёсткость.
Когда выбратьФигурки, макеты, декор, прототипы
Баланс прочности и удобства
Прочнее и менее хрупкий, чем PLA, а печатается проще ABS. Наш филамент — 1,75 мм, катушка 1 кг.
Когда выбратьКрепления, корпуса, держатели, бытовые детали
Для технических задач
Лучше переносит нагрев, чем PLA и PETG, но сильнее усаживается. Нужны закрытая камера и вентиляция.
Когда выбратьКорпуса и детали, работающие при нагреве
| Параметр | PLA | PETG | ABS |
|---|---|---|---|
| Сложность печати | Низкая | Средняя | Повышенная |
| Температура сопла* | 190–220 °C | 220–250 °C | 230–260 °C |
| Температура стола* | 20–60 °C | 70–90 °C | 90–110 °C |
| Термостойкость | Невысокая | Средняя | Относительно высокая |
| Усадка и коробление | Малые | Обычно малые | Заметные |
| Закрытая камера | Не требуется | Обычно не требуется | Желательна |
* Температуры ориентировочные: точные значения зависят от филамента, принтера и скорости печати. Для ABS особенно важна вентиляция. Таблицу можно пролистать вбок.
Выгодные предложения на популярные позиции.
Красители для филамента кажутся мелочью: добавил немного пигмента — получил цветную нить. На практике цвет вмешивается в процесс гораздо глу…
Первичное и вторичное сырьё для производства филамента внешне могут выглядеть одинаково: те же гранулы в мешке, то же название полимера. Раз…